在汽车传动系统中,变速箱齿圈作为关键部件,其性能直接关系到整车的动力传递效率与传动稳定性。选择合适的变速箱齿圈,不仅能够提升车辆性能,还能延长使用寿命,降低维护成本。然而,面对市场上多样的齿圈产品,如何准确判断并选择最合适的型号,成为许多企业关注的焦点。本文将围绕变速箱齿圈的选择标准与关键因素,为您详细解析。
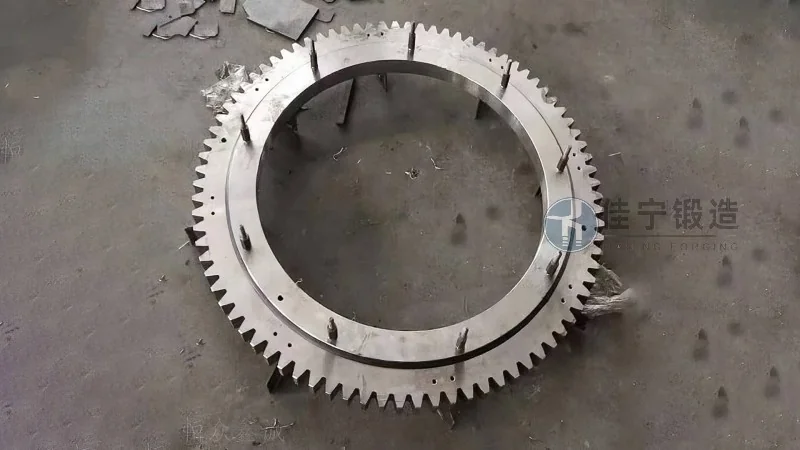
变速箱齿圈是连接输入轴与齿轮副的传动部件,其主要作用是将动力平稳地传递至输出轴。在选型时,需遵循“匹配性、可靠性、经济性”三大原则。匹配性指齿圈尺寸、齿形参数需与特定车型或传动系统充分匹配;可靠性要求齿圈具备足够的强度与耐磨性,以应对长期高负荷工作;经济性则需在满足性能的前提下,控制生产成本。这些原则是选择过程中的核心依据,需结合具体应用场景综合考量。
齿圈材料的选择直接影响其力学性能与使用寿命。目前主流材料为合金结构钢,常见牌号包括42CrMo、20CrMnTi等。其中,42CrMo钢因其较高强度、高韧性,广泛应用于商用车及重载车辆;20CrMnTi钢则通过渗碳处理,提高表面硬度与耐磨性,适用于乘用车。从制造工艺看,锻造齿圈通过模锻工艺成型,能更充分地发挥材料的性能潜力,晶粒细小,组织均匀,强度可达900-1100MPa;而铸造齿圈虽成本较低,但内部可能存在气孔、夹杂物,导致性能不稳定。山东锦正锻造有限公司在齿圈生产中,优先采用良好合金钢,并采用较好模锻技术,有助于材料性能最大化。
尺寸精度是齿圈选型的关键指标,主要包括内径、外径、齿顶圆直径、齿根圆直径及齿形公差等。内径需与输入轴的配合尺寸严格匹配,过盈量不足可能导致齿圈松动,影响传动;过盈量过大则可能造成轴的应力集中。外径与变速箱壳体的配合需有助于合适的间隙,避免干涉。齿形精度直接影响齿轮啮合的平稳性,若齿形误差过大,会导致噪音增大、磨损加剧。山东锦正锻造在齿圈加工中,采用高精度数控机床与精细测量设备,有助于各尺寸公差控制在±0.02mm以内,满足高精度传动需求。
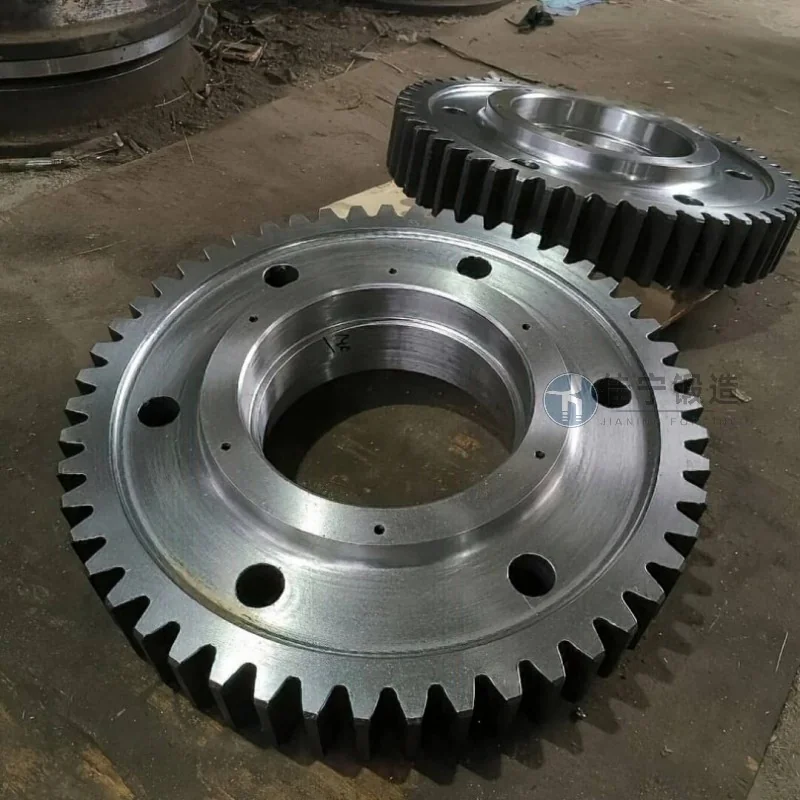
热处理工艺对齿圈耐磨性至关重要。通常采用渗碳淬火工艺,将齿面硬度提高到58-62HRC,心部保持通常韧性。渗碳深度需根据齿圈尺寸与载荷确定,一般取0.8-1.5mm。淬火后需进行回火处理,消除内应力,避免变形。山东锦正锻造采用全自动热处理生产线,通过较为准确控制温度与时间,有助于齿面硬度均匀,避免局部过热或欠热。这种工艺不仅提高了齿圈的耐磨性,还延长了使用寿命,减少了因磨损导致的故障。
制造工艺直接影响齿圈的整体质量。模锻工艺是生产齿圈的首选,其优点是生产效率高,零件尺寸精度高,材料利用率高。通过模具挤压成型,齿圈内部组织致密,无缩孔、疏松等缺陷。机加工则是对模锻件进行精加工,包括内孔、外圆、齿形等。山东锦正锻造采用多工位自动生产线,将机加工与热处理工序集成,减少中间转运,提高生产效率。同时,公司配备三坐标测量机,对每批产品进行1检测,有助于尺寸精度与表面质量符合标准。
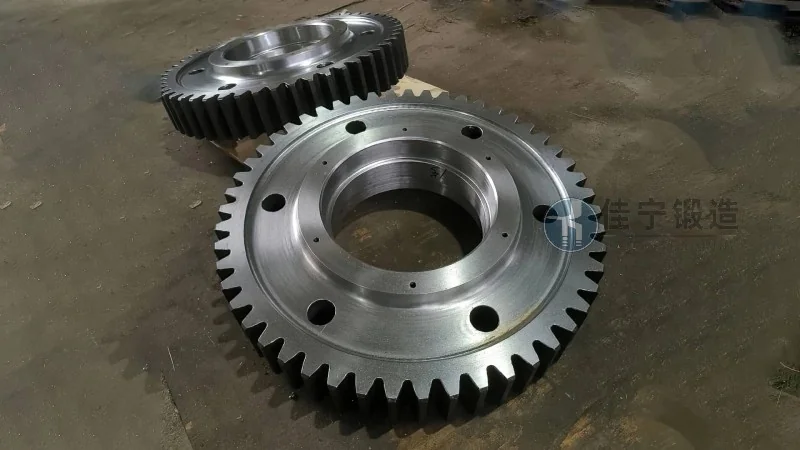
不同车辆对齿圈的要求存在差异。商用车(如卡车、客车)通常需要更大尺寸、更较高强度齿圈,以承受更大的扭矩与冲击载荷。例如,重型卡车的变速箱齿圈内径可达150mm以上,齿数较多,齿宽较宽。而乘用车则更注重轻量化与成本控制,齿圈尺寸较小,齿数较多,齿宽较窄。此外,不同传动比要求也会影响齿圈齿数,例如,高传动比变速箱齿圈齿数较少,低传动比则齿数较多。选择时需根据车辆的具体参数(如发动机功率、传动比、负载条件)进行匹配,有助于齿圈与整个传动系统协调工作。
成本是企业在选择齿圈时建议考虑的因素之一。锻造齿圈虽初始成本较高,但因其性能优越,可减少后期维护成本,长期来看更具经济性。铸造齿圈成本较低,但性能不稳定,可能需要更高的维护频率。此外,供应链稳定性也是重要因素。选择有稳定供货能力的企业,可避免生产中断。山东锦正锻造有限公司作为专业齿圈制造商,拥有稳定的原材料供应渠道与较好的生产设备,能够有助于产品持续供应,同时通过规模化生产降低成本,为客户提供性价比高的产品。公司提供从材料采购、生产加工到检测交付的全流程服务,有助于客户获得满意的产品。
综上所述,选择合适的变速箱齿圈需综合考虑材料、尺寸精度、热处理工艺、制造工艺及应用场景等多方面因素。正确选择不仅能提升车辆性能,还能降低运营成本。山东锦正锻造有限公司凭借较好的技术与严格的质量控制,为您提供优良品质的变速箱齿圈产品。如需了解更多产品信息或定制服务,请联系我们,电话:13780709194,联系人:薛经理,地址:山东聊城。我们将根据您的具体需求,提供最合适的解决方案。
服务热线
微信咨询
回到顶部