齿圈,作为机械传动系统中的关键组件,在工业设备中扮演着至关重要的角色。它通常指的是带有齿形结构的环形零件,通过齿轮啮合实现动力传递和运动控制。齿圈广泛应用于各种机械设备,如齿轮箱、减速机、机床、矿山机械以及汽车传动系统等,是有助于设备较高效率运行的基础部件之一。
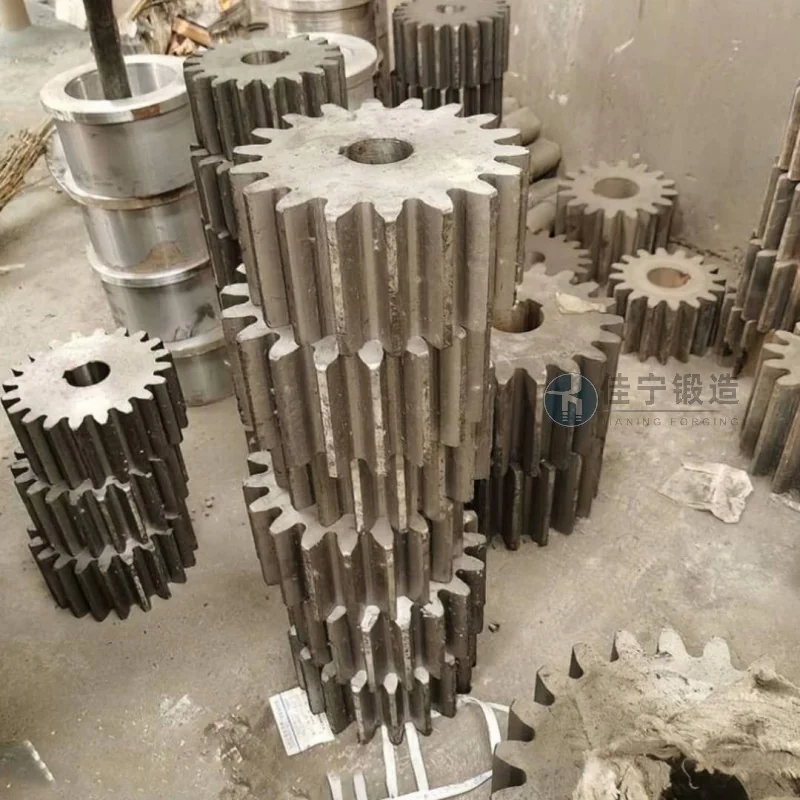
从结构上看,齿圈主要由齿面、齿顶、齿根和齿宽等部分组成。其齿形通常为渐开线或摆线,根据具体应用需求设计。齿圈的材料选择至关重要,常见材料包括碳钢、合金钢、不锈钢以及特殊合金,以有助于其在不同工况下的强度、耐磨性和耐腐蚀性。例如,对于重载或高速运转的设备,可能会采用较高强度合金钢制造齿圈,以应对复杂的力学环境。
齿圈的核心功能是通过与另一个齿轮的啮合,实现动力传递和速度转换。在减速机中,齿圈通常作为主动轮或从动轮,通过改变齿数比来调整输出转速和扭矩。例如,在工业齿轮箱中,齿圈与内齿圈配合,形成内啮合传动,常用于空间受限的设备中。山东锦正锻造有限公司生产的齿圈广泛应用于矿山机械、机床设备、汽车传动系统以及工业自动化设备等领域。不同行业对齿圈的需求各异,例如,矿山机械中的齿圈需要具备高耐磨性和抗冲击性,而汽车变速箱中的齿圈则要求高精度和低噪音。通过优化齿形设计和材料选择,锦正锻造的齿圈能够满足不同工况下的性能要求,有助于设备高效正常运行。
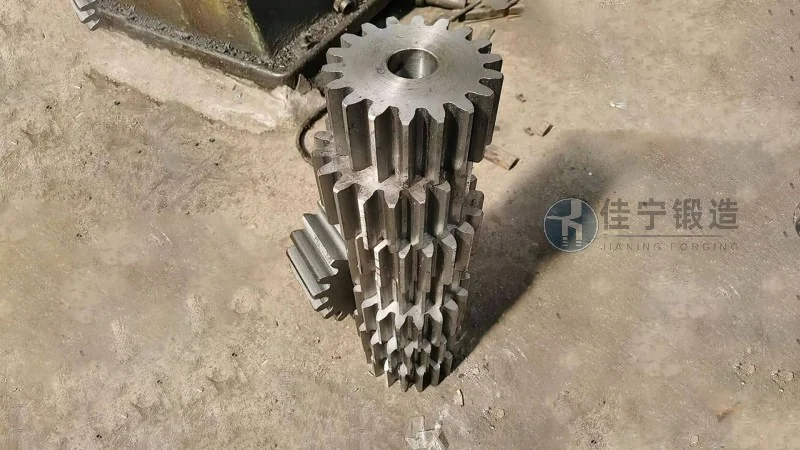
齿圈的制造过程涉及多个关键环节,从原材料准备到最终成品,每一步都直接影响其性能。通常,齿圈的生产流程包括原材料检验、锻造、热处理、机加工、齿形精加工以及最终检测。其中,锻造是齿圈制造的基础步骤,通过热锻或冷锻工艺将原材料加工成毛坯,有助于内部组织均匀,减少内部缺陷。热处理工序则用于调整齿圈的硬度和韧性,提高其耐磨性和抗疲劳性能。机加工阶段包括粗加工、半精加工和精加工,去除毛坯表面的加工余量,并加工出较为准确的齿形。齿形精加工通常采用滚齿、插齿或磨齿等工艺,有助于齿形精度达到设计要求。最终,通过无损检测(如超声波探伤)和尺寸检测,有助于齿圈符合质量标准。
山东锦正锻造有限公司作为专业的齿圈制造商,拥有较好的生产设备和成熟的技术工艺。公司采用国际标准的质量控制体系,从原材料采购到成品出厂,每个环节都经过严格检验。例如,原材料需经过化学成分分析和力学性能测试,有助于符合国家标准或客户要求。锻造过程中,通过温度控制和变形工艺控制,避免内部裂纹和夹杂物。热处理环节采用较好的淬火和回火工艺,实现均匀的硬度分布。机加工阶段,公司配备高精度数控机床和检测设备,有助于齿形精度、齿距误差和齿向误差等关键参数符合GB/T 10095等国家标准。此外,公司还建立了完善的检测实验室,配备三坐标测量仪、硬度计、金相显微镜等设备,对齿圈进行全面的性能检测,有助于产品质量稳定可靠。
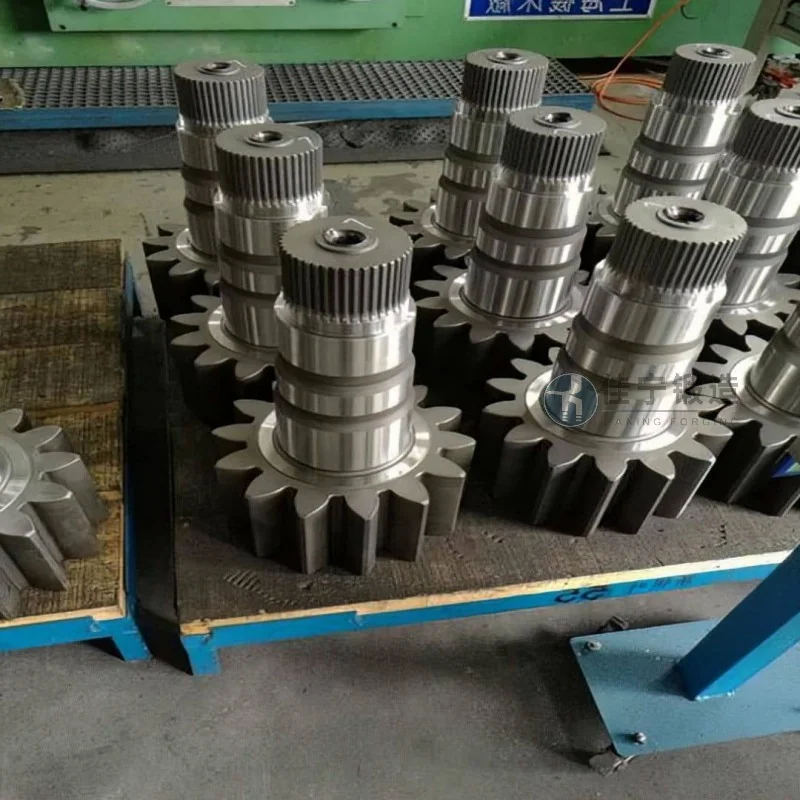
与铸造或冲压制造的齿圈相比,锻造齿圈具有更高的强度、韧性和耐磨性。这是因为锻造过程中,金属在塑性变形过程中发生再结晶,形成细密的晶粒结构,提高了材料的力学性能。同时,锻造齿圈的内应力较小,不易产生裂纹,延长了使用寿命。此外,锻造齿圈的尺寸精度和表面质量较高,减少了后续机加工的余量,降低了生产成本。对于高精度要求的设备,如数控机床和精细仪器,锻造齿圈能够提供更稳定的传动性能,减少振动和噪音。在选择齿圈时,应考虑其应用工况、载荷大小、转速以及空间限制等因素。例如,对于重载低速的设备,应选择较高强度合金钢锻造的齿圈;对于高速轻载的设备,则可采用碳钢或不锈钢制造。同时,齿圈的齿数、模数和压力角等参数需与配套齿轮匹配,有助于啮合正确,避免传动失效。
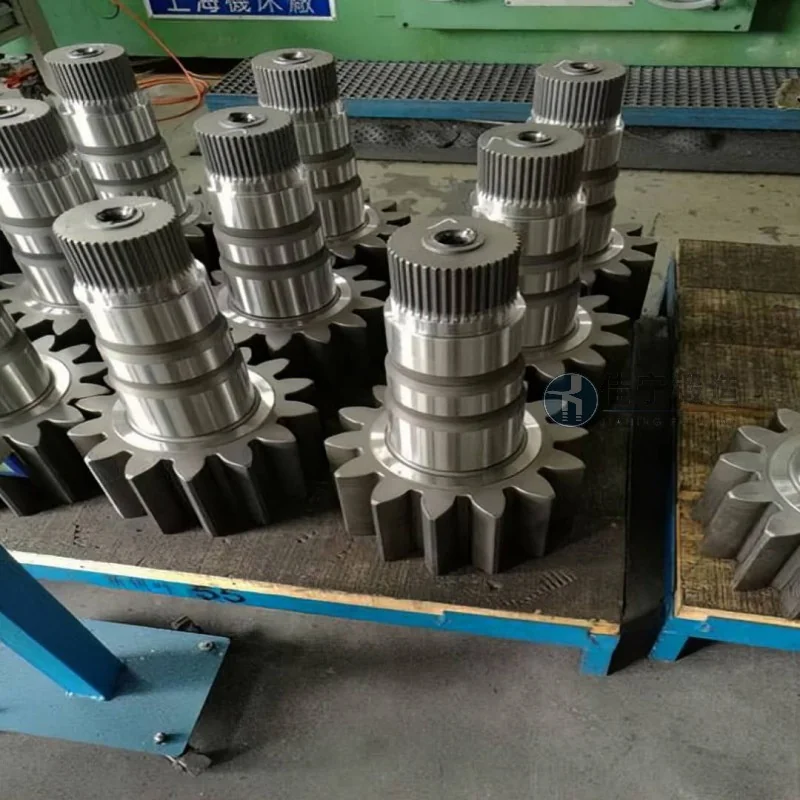
在实际应用中,齿圈可能遇到一些常见问题,如齿面磨损、齿根裂纹、噪音过大等。齿面磨损通常是由于润滑不良或齿面硬度不足引起的,可通过改善润滑条件或提高齿面硬度(如表面淬火)来解决。齿根裂纹则可能由材料缺陷或热处理不当导致,需加强原材料检验和热处理工艺控制。噪音过大可能与齿形精度不足或啮合间隙过大有关,可通过提高加工精度或调整啮合间隙来改善。山东锦正锻造有限公司在解决这些问题方面具有丰富经验,公司技术团队可根据客户反馈,提供针对性的解决方案。例如,对于磨损严重的齿圈,可建议采用表面硬化处理;对于裂纹问题,则需重新评估材料选择和热处理工艺。此外,公司还提供齿圈修复服务,如堆焊、喷丸处理等,延长齿圈的使用寿命。
齿圈作为机械传动系统中的关键部件,其性能直接关系到设备的运行效率和寿命。选择良好的齿圈至关重要,而专业的制造商是支持产品质量的关键。山东锦正锻造有限公司凭借其较好的技术、严格的质量控制和丰富的经验,为各类客户提供良好性能的齿圈产品。无论是标准齿圈还是定制化齿圈,公司都能满足不同客户的需求。如果您需要优良品质的齿圈,或对齿圈制造有疑问,欢迎联系我们的技术团队,我们将为您提供专业的咨询和解决方案。联系人:薛经理,电话:13780709194。山东锦正锻造有限公司,期待与您合作,共同提升设备性能,降低维护成本。
服务热线
微信咨询
回到顶部