传动齿圈作为机械传动系统中的关键组件,其毛坯质量直接决定了最终产品的精度、强度与使用寿命。在齿轮传动、分度机构、机械加工设备等领域,传动齿圈毛坯是制造高精度齿轮、有助于传动平稳性的基础。它不仅是后续热处理、精加工的起点,更是影响整个机械系统效率与可靠性的关键环节。选择良好的传动齿圈毛坯,能够有效降低后续加工成本,提升产品性能。
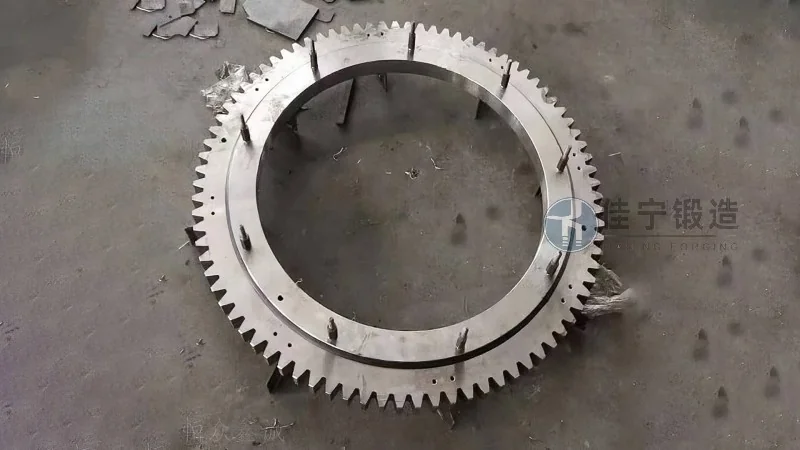
山东锦正锻造有限公司(简称锦正锻造)专注于传动齿圈毛坯的研发与生产,凭借较好的生产工艺与严格的质量控制体系,为用户提供优良品质的传动齿圈毛坯。锦正锻造的传动齿圈毛坯具有以下应用优势:
首先,材料性能优越。公司采用良好合金钢或碳素钢作为原材料,经过科学的热处理工艺,有助于毛坯具备良好的力学性能,包括较高强度、高硬度与优异的耐磨性,能够满足复杂工况下的长期使用需求。例如,对于重载传动场景,选用40Cr等合金钢,通过调质处理提升综合力学性能;对于高速轻载场景,选用45钢,通过正火或淬火处理优化表面硬度与心部韧性。
其次,尺寸精度高。通过精细的锻造工艺与较好的检测设备,有助于毛坯的尺寸精度与形位公差符合国家标准或客户定制要求。例如,对于直径较大的齿圈毛坯,采用闭式模锻工艺,有助于金属填充充分,避免缩孔、疏松等缺陷;对于薄壁或复杂形状的毛坯,采用精细模锻或温锻工艺,提高尺寸稳定性。公司配备三坐标测量仪,对关键尺寸进行在线检测,有助于每一件毛坯的精度达标。
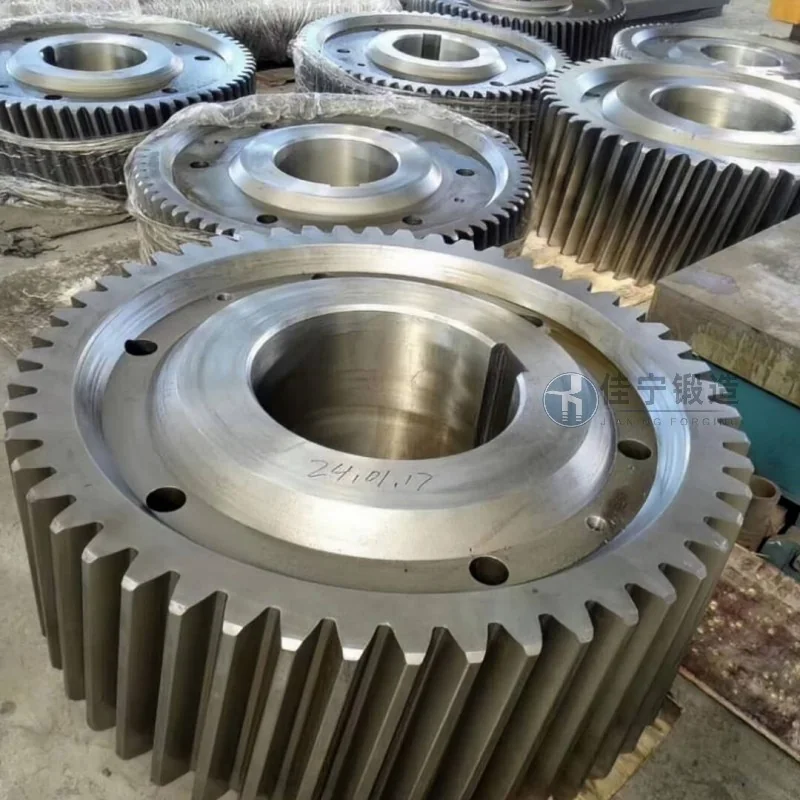
再者,表面质量优良。毛坯表面光滑,无裂纹、夹渣、折叠等缺陷,减少了后续加工的余量,提高了加工效率。同时,表面粗糙度低,有利于后续热处理与精加工的均匀性,避免因表面缺陷导致的性能差异。公司采用抛丸或喷砂处理,去除表面氧化皮与毛刺,提升表面质量。
最后,工艺稳定性强。公司采用自动化生产线与智能化控制系统,生产过程稳定,批次间性能一致性好。例如,原材料进厂后,经过化学成分分析、力学性能测试,有助于符合GB/T 3077-2015等标准;锻造过程中,通过温度控制与压力监测,有助于锻造比与变形均匀性;热处理环节采用可控气氛炉,实现均匀加热与冷却,避免组织不均导致的性能波动。这种稳定的生产工艺,能够满足大批量生产需求,支持供应链的稳定性。
锦正锻造在传动齿圈毛坯的生产中,严格遵循ISO 9001质量管理体系,结合企业标准,构建了完善的质量控制体系。从原材料进厂检验、锻造工艺控制、热处理工艺优化到成品检测,每一个环节都设有严格的检验标准与追溯机制。具体来说:
1. 原材料检验:所有原材料均来自正规钢厂,进厂后进行化学成分分析(如碳、硅、锰、铬等元素含量)、力学性能测试(如抗拉强度、屈服强度、延伸率等),有助于符合国家标准或客户要求。例如,对于40Cr钢,碳含量控制在0.37-0.45%,铬含量0.8-1.1%,抗拉强度≥980MPa,屈服强度≥785MPa。
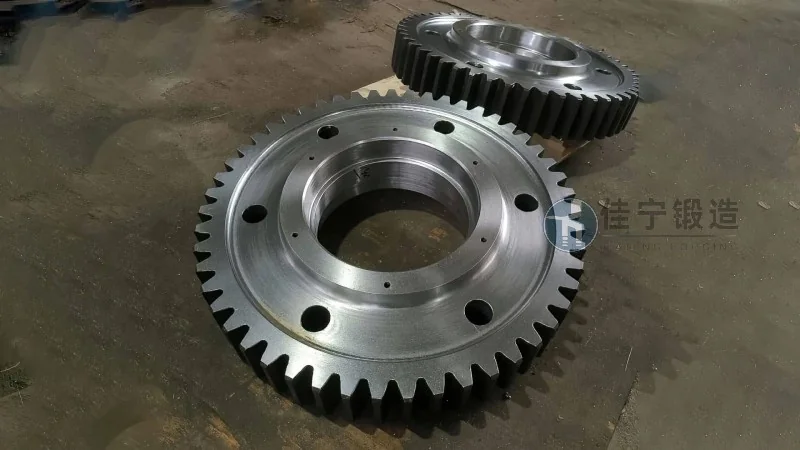
2. 锻造工艺:采用闭式模锻工艺,通过高温锻造使金属充满模腔,获得致密的金属组织。锻造比通常控制在2.5-3.0,有助于晶粒细化,提高力学性能。对于大型齿圈毛坯,采用多向模锻或热挤压工艺,提高金属利用率与尺寸精度。
3. 热处理工艺:根据客户需求,选择不同的热处理方式。例如,调质处理用于提升综合力学性能,淬火+回火用于提高表面硬度与耐磨性,正火处理用于改善组织与切削加工性。热处理过程中,通过温度控制(如加热温度、保温时间)与冷却方式(如油冷、空冷),有助于组织均匀,避免变形与开裂。
4. 成品检测:成品检测包括尺寸检测(三坐标测量仪、卡尺等)、硬度检测(洛氏硬度计)、金相检测(金相显微镜)、无损检测(超声波探伤)等。例如,通过金相检测观察晶粒大小与组织分布,有助于热处理效果;通过超声波探伤检测内部缺陷,如裂纹、夹杂等,有助于毛坯内部质量。
服务热线
微信咨询
回到顶部