文章标题:《什么是铝合金筒体锻件?》
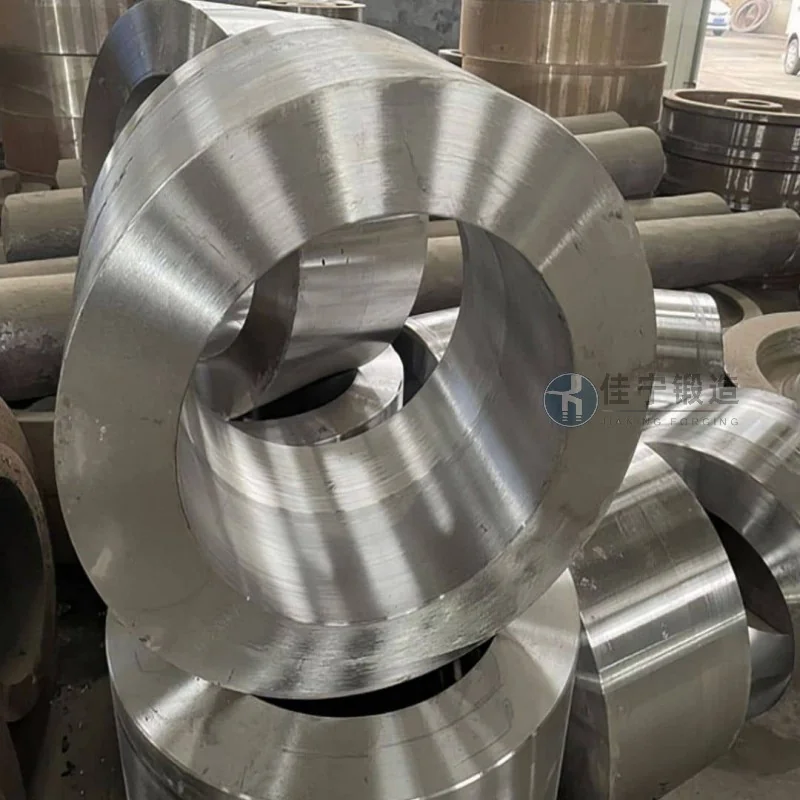
铝合金筒体锻件是一种通过精细锻造工艺加工而成的铝合金制圆柱形或特定截面形状的筒体零件。它通常由较高强度铝合金材料(如6061、7075、2024、7079等)制成,具有密度低、强度高、耐腐蚀性好、加工性能优越等显著特性。与普通铝合金板材或铸件相比,筒体锻件通过锻造过程,能够更有效地利用材料,提高零件的强度和韧性,同时减少重量,满足现代工业对轻量化、良好性能部件的需求。筒体锻件广泛应用于航空航天、汽车制造、机械装备、化工设备等领域,是关键结构件的重要组成部分。
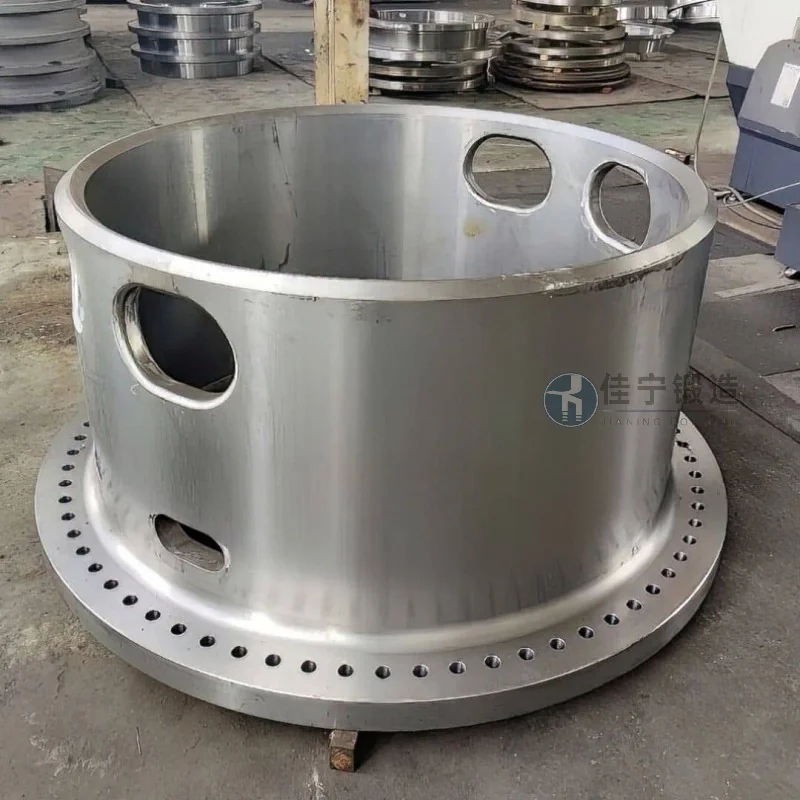
铝合金筒体锻件的制造过程涉及多个关键步骤,有助于最终产品的精度和性能。首先,坯料准备阶段,根据设计图纸选择合适的铝合金棒材或铸锭,进行表面清理(如喷砂、酸洗)和尺寸检查,有助于无裂纹、夹杂物等缺陷。随后,坯料进入箱式电阻加热炉,加热至适宜温度(通常为500-600℃,具体取决于铝合金牌号),温度控制精度需达到±5℃,以获得良好的塑性。加热后的坯料进入热模锻压力机,通过模具进行镦粗、拔长或挤压,形成筒体基本形状。锻造过程中,严格控制锻造比(即变形前后的横截面积比),通常锻造比需大于2.5,以避免材料开裂并细化晶粒。例如,对于直径100mm的坯料,锻造成直径80mm的筒体,锻造比约为2.5,有助于晶粒均匀分布。锻造完成后,筒体锻件进行热处理,包括固溶处理和时效处理,以调整金相组织和力学性能。固溶处理通常在515℃左右进行,保温2小时,使合金元素充分溶解,然后快速水淬,抑制晶粒长大。时效处理(人工时效)在150-190℃保温12小时,使析出强化相(如Mg2Si),提较高强度。最后,通过数控车床、铣床等机加工设备进行内外圆、端面、螺纹等加工,达到设计尺寸和表面粗糙度要求(如内径公差±0.1mm,表面粗糙度Ra≤0.8μm)。山东锦正锻造有限公司采用较好的自动化生产线,配备多台1000吨至5000吨级热模锻压力机,以及10余台数控加工中心,有助于每个工序的精度和一致性。公司还引入了计算机模拟技术(如DEFORM软件),对锻造过程进行仿真,优化工艺参数,减少废品率,提高生产效率。
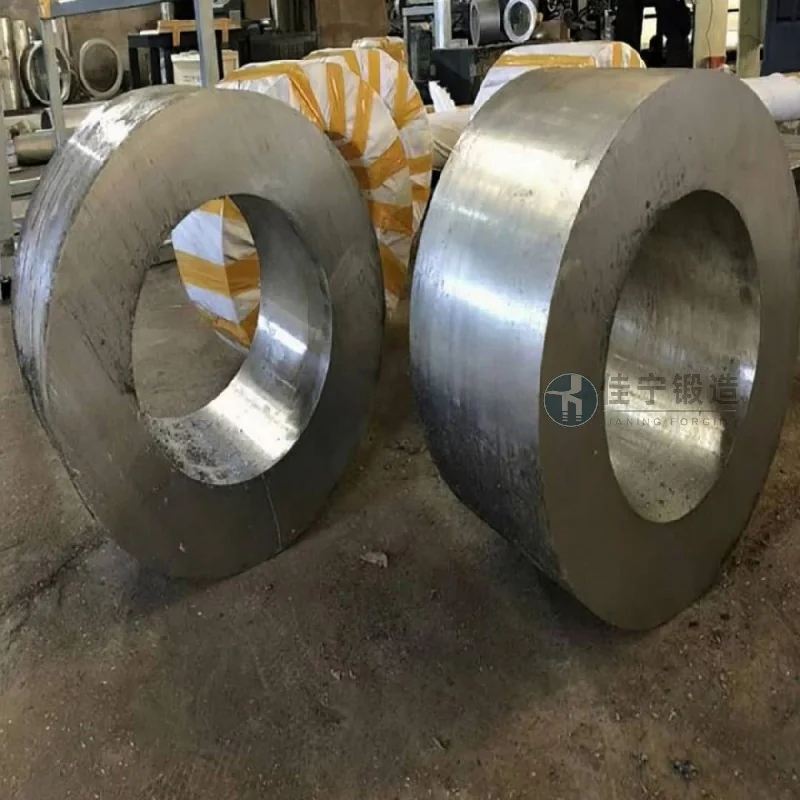
铝合金筒体锻件因其优异的性能,在多个行业得到广泛应用。在航空航天领域,常用于飞机发动机的涡轮盘、压气机壳体、起落架连接筒体等部件。例如,某型号飞机的发动机压气机壳体采用7075铝合金筒体锻件,通过锻造工艺形成复杂内腔,满足高转速(≥10000rpm)下的强度和耐高温要求。该零件重量为15kg,比钢制零件减少40%,抗拉强度达到570MPa,屈服强度为450MPa,满足飞行条件下的高载荷需求。在汽车制造中,铝合金筒体锻件用于变速箱壳体、传动轴套、制动器缸体等,优化传统方案钢制零件,减轻整车重量,提高燃油效率。例如,某新能源汽车的变速箱壳体采用6061铝合金筒体锻件,重量为8kg,燃油效率提高5%,通过机加工形成精细内腔,有助于传动平稳。在机械装备领域,铝合金筒体锻件用于液压缸筒、齿轮箱体、轴承座等,用于工业机械的传动和支撑。在化工设备中,用于压力容器筒体、反应釜壳体,耐腐蚀性能满足化工环境要求(如盐酸、硫酸等介质)。这些应用场景均要求筒体锻件具有高精度、较高强度、良好的耐疲劳性能和尺寸稳定性,而锦正锻造通过严格的工艺控制,能够满足这些严苛需求。例如,某化工企业的压力容器筒体,采用2024铝合金筒体锻件,工作压力达到10MPa,通过热处理和机加工,有助于无泄漏风险,使用寿命超过10年。
服务热线
微信咨询
回到顶部