液压油缸作为现代工业设备中的核心动力部件,其性能的稳定与可靠直接关系到整个系统的运行效率与安全性。而液压油缸缸底锻件作为油缸的关键承压部件,其制造质量与性能直接决定了油缸的整体寿命与工作能力。本文将深入介绍液压油缸缸底锻件的定义、作用、制造工艺以及其在工业应用中的重要性,帮助读者全面了解这一关键部件。
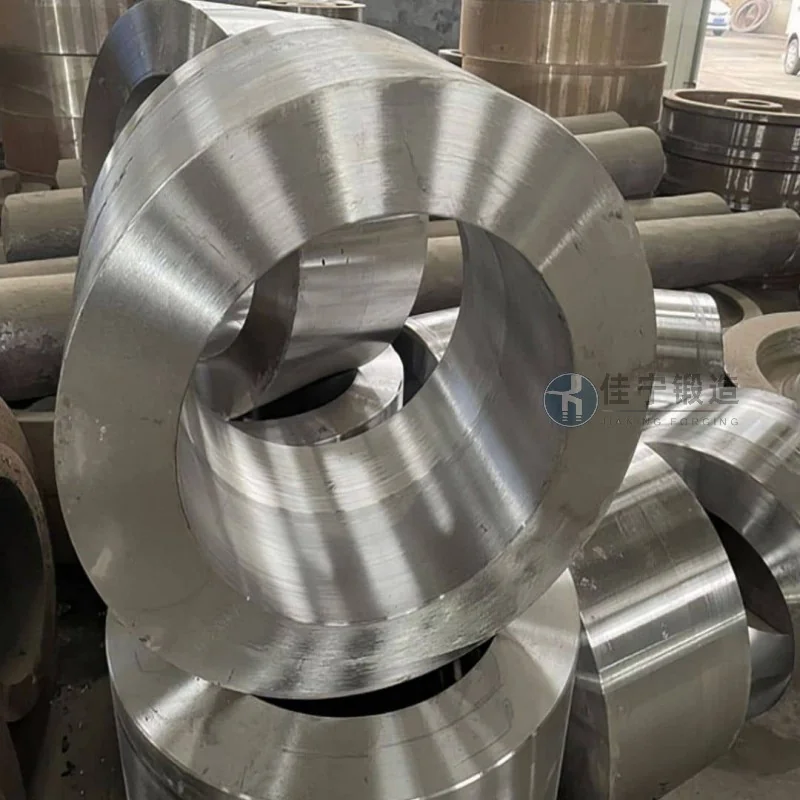
液压油缸缸底锻件,简称为缸底,是液压油缸中连接活塞杆与缸筒底部的关键承压零件。它通常由较高强度合金钢通过精细锻造工艺制成,具有结构紧凑、承压能力强、密封性能好等特点。缸底的主要作用是承受油缸内高压液体的作用力,将压力传递给活塞,同时固定活塞位置,有助于活塞在油缸内平稳运动。此外,缸底还通过法兰或螺纹连接方式与缸筒底部紧密连接,形成完整的油缸结构。在液压系统中,缸底锻件是承受压力载荷的核心部件,其强度、刚度和耐磨性直接关系到油缸的工作寿命与可靠性。
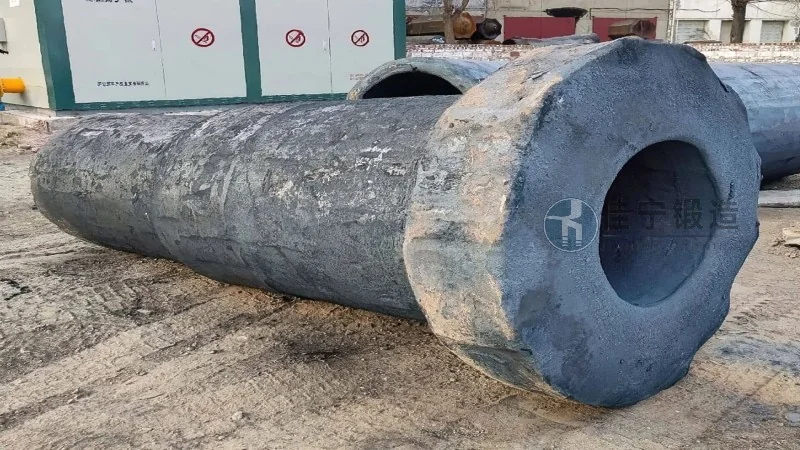
缸底锻件的材料选择至关重要,通常根据工作压力、工作环境以及设备类型来确定。目前,市场上常用的缸底锻件材料主要包括碳素结构钢(如45号钢)和合金结构钢(如40Cr、42CrMo等)。碳素结构钢因其价格低廉、加工性能良好,适用于中低压液压系统;而合金结构钢则因其较高强度、高耐磨性,适用于高压、重载的工业设备。例如,在工程机械(如挖掘机、起重机)中,由于工作环境恶劣,需要承受巨大的冲击载荷和高压液体作用,通常选用40Cr或42CrMo合金钢作为缸底材料。这些材料经过调质处理,能够获得良好的综合力学性能,满足缸底在复杂工况下的使用要求。此外,部分特殊工况下,还会采用不锈钢或镍基合金材料,以适应腐蚀性环境或高温条件。材料的选择不仅影响缸底的性能,也直接关系到油缸的制造成本和使用寿命,因此需要根据具体应用场景进行合理选择。
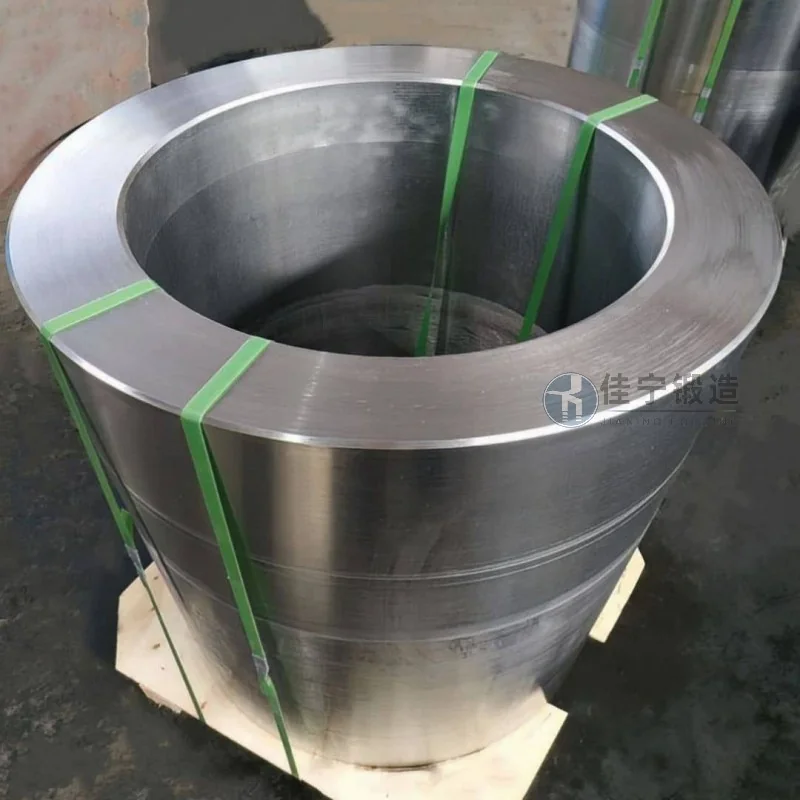
缸底锻件的制造通常采用精细锻造工艺,主要包括下料、加热、模锻、热处理、机加工以及表面处理等步骤。首先,根据缸底的设计图纸,进行原材料下料,通常采用圆钢或方钢作为毛坯。下料后,将毛坯放入加热炉中加热至适宜的锻造温度(通常为1100-1250℃),有助于金属具有良好的塑性。加热后的毛坯通过开式或闭式模锻设备进行模锻。对于形状简单的缸底,可采用开式模锻,通过上、下模的挤压形成基本形状;对于形状复杂的缸底,则采用闭式模锻,通过金属在封闭模腔内的流动,形成复杂的内部结构,并有助于金属流线方向与受力方向一致,从而提高锻件的力学性能。模锻完成后,进行热处理,通常采用调质处理,包括淬火和回火。淬火是将锻件加热至临界温度以上,快速冷却,以获得高硬度;回火则是将淬火后的锻件加热至通常温度,缓慢冷却,以消除内应力,提高韧性。热处理后的缸底,其力学性能达到设计要求,如抗拉强度、屈服强度、延伸率等均符合国家标准。随后,进行机加工,包括车削、铣削、钻孔、攻丝等工序,加工缸底的连接法兰、密封面以及安装孔等。机加工过程中,需要严格控制尺寸精度和表面粗糙度,有助于缸底与缸筒的连接紧密,密封性能良好。最后,进行表面处理,如喷丸处理,通过高速喷射的钢丸冲击缸底表面,去除氧化皮,并形成压应力层,提高锻件的疲劳强度和耐磨性。部分缸底还进行表面淬火处理,提高工作表面的硬度和耐磨性。整个制造工艺流程需要严格遵循质量控制标准,有助于每个环节都符合要求,最终生产出合格的缸底锻件。
服务热线
微信咨询
回到顶部