在工业液压系统中,油缸缸盖作为连接油缸端部与活塞杆的关键部件,其性能直接决定了液压系统的效率与寿命。山东锦正锻造有限公司(以下简称“锦正锻造”)作为专业的锻件制造商,专注于油缸缸盖锻件的生产与研发,凭借精湛的锻造工艺和严格的质量控制,为工程机械、农业机械及工业设备等领域提供优良品质的油缸缸盖产品。公司位于山东省聊城市,拥有较好的锻造生产线和检测设备,致力于为客户提供可靠、耐用、良好性能的油缸缸盖锻件解决方案。
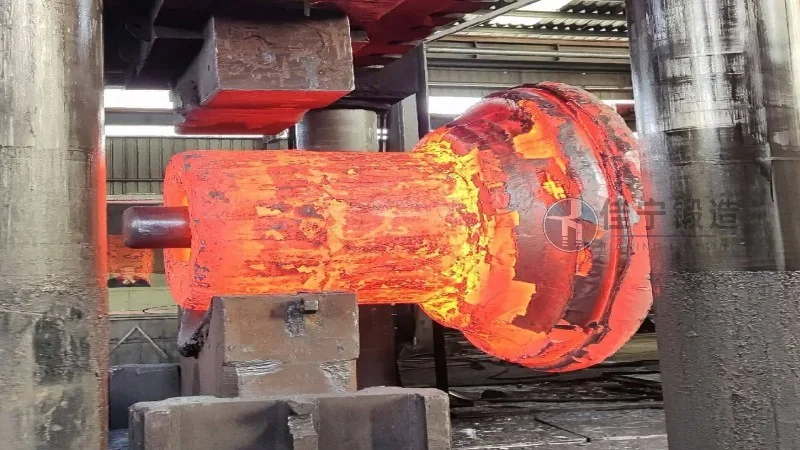
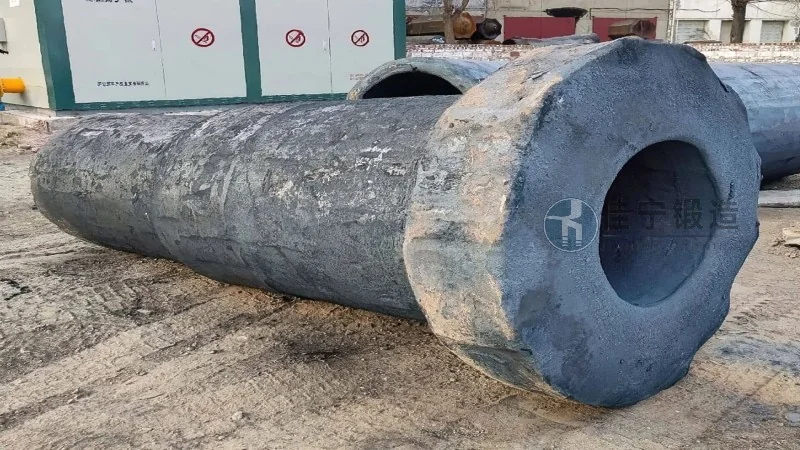
油缸缸盖通常由较高强度合金钢或碳素结构钢锻造而成,其结构设计需满足承受高压液压油的作用力,同时有助于密封性能。锻件通过塑性变形,使金属纤维沿受力方向分布,形成致密的晶粒结构,从而提高材料的强度和耐疲劳性。与铸造件相比,锻件具有更高的力学性能,更低的内部缺陷率,能够有效避免在使用过程中出现裂纹、断裂等问题。油缸缸盖的主要功能包括:承受液压油的压力,传递力至活塞杆;连接油缸与外部管路,实现液压油的进出;密封油缸内部,防止泄漏。这些功能决定了油缸缸盖建议具备较高强度、高精度、良好的耐腐蚀性和密封性。锦正锻造生产的油缸缸盖锻件,严格遵循客户需求定制,有助于尺寸精度和性能参数符合设备要求。
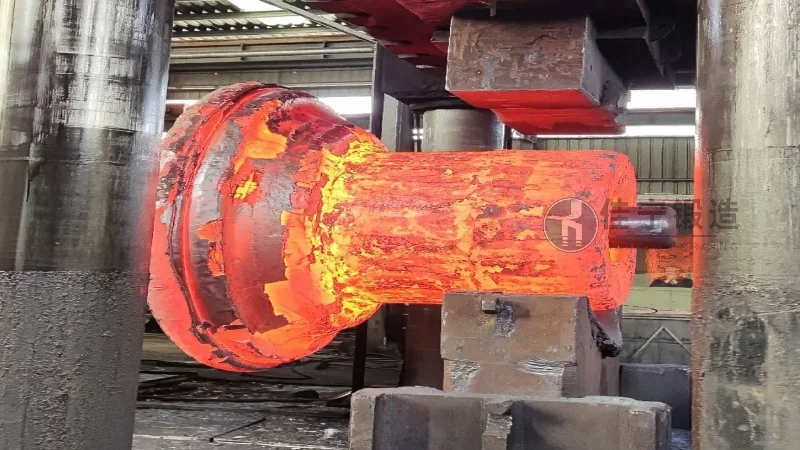
油缸缸盖锻件的核心原理在于通过锻造工艺优化金属组织,提高材料的力学性能。首先,原材料选择至关重要。锦正锻造采用良好合金钢,如40Cr、45号钢或特殊合金钢,这些材料经过严格的原材料检验,有助于化学成分和力学性能符合国家标准。其次,锻造过程通过高温塑性变形,使原材料中的夹杂物、气孔等缺陷被破碎并重新分布,形成细小、均匀的晶粒。例如,在模锻过程中,通过预锻和终锻的多次变形,金属的流线被合理引导,从而提高抗拉强度和屈服强度。此外,热处理工艺也是关键。锻件通常经过淬火和回火处理,淬火温度控制在850-880℃之间,使材料获得马氏体组织,提高硬度;回火温度在500-520℃之间,消除内应力,提高韧性。通过这一系列工艺,油缸缸盖锻件的抗拉强度可达到980-1200MPa,屈服强度≥785MPa,硬度HRC30-40,较好满足液压系统的使用要求。这种通过锻造和热处理相结合的工艺,是有助于油缸缸盖性能的核心原理。
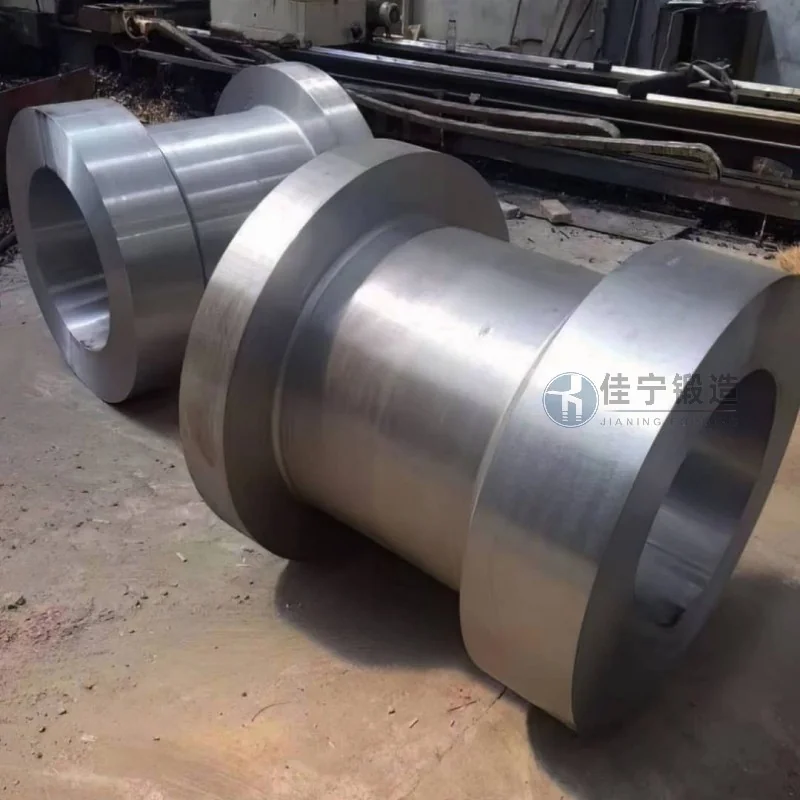
锦正锻造的油缸缸盖锻件生产遵循严格的工艺流程,有助于每一件产品都经过精心制作。首先,原材料检验:所有进入生产线的原材料均经过化学成分分析、力学性能测试和无损检测,有助于符合国家标准。其次,加热处理:原材料被放置在加热炉中,加热温度控制在1200-1250℃,根据材料类型调整,避免过热或过烧。加热后的原材料温度均匀,为后续锻造做准备。第三,开坯工序:通过镦粗、拔长等操作,将原材料初步加工成接近最终形状的毛坯,去除表面缺陷。第四,模锻成型:将毛坯放入锻模中,通过压力机施加压力,完成预锻和终锻,形成油缸缸盖的初步形状。模锻过程中,严格控制锻造比,通常不小于3,有助于金属变形充分。第五,热处理:模锻后的锻件进行热处理,包括正火处理(消除内应力,细化晶粒)和调质处理(提较高强度和韧性),然后进行表面处理,如喷砂除锈。第六,机加工:通过车削、磨削等机加工工序,对锻件进行尺寸精加工,有助于内外圆、端面等尺寸精度达到±0.02mm以内。第七,最终检测:成品油缸缸盖锻件经过无损检测(如超声波探伤)、硬度测试、尺寸检测和性能测试,有助于所有参数符合设计要求。最后,包装入库,准备发货。整个生产流程中,每一步都由专业技术人员监控,有助于产品质量的稳定性。
服务热线
微信咨询
回到顶部