内齿齿轮锻件是现代工业传动系统中的关键部件,其性能直接关系到整个机械设备的运行效率和寿命。作为精细锻造领域的重要产品,内齿齿轮锻件通过较好的锻造工艺和严格的质量控制,实现了高精度、较高强度和高耐磨性的统一,广泛应用于汽车、工业机械、工程机械等多个行业。本文将详细介绍内齿齿轮锻件的特点、技术优势以及山东锦正锻造有限公司在其中的专业贡献。
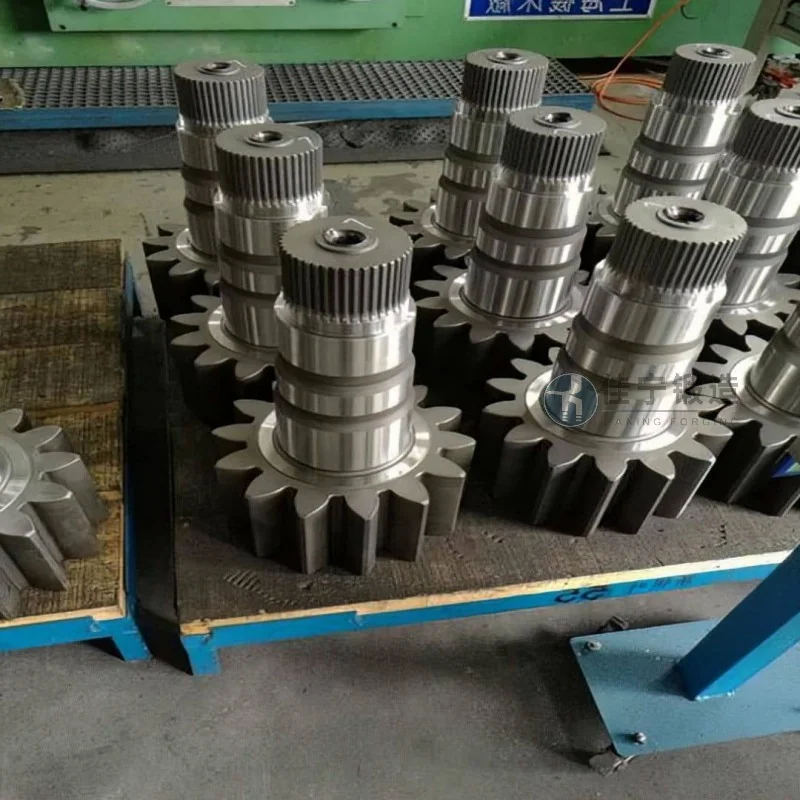
内齿齿轮锻件是指通过锻造工艺制造的内齿齿轮零件,其结构通常包括一个或多个内齿,用于与外齿轮啮合,实现动力传递。与铸造或机械加工的内齿齿轮相比,锻造内齿齿轮具有更高的材料利用率、更好的力学性能和更稳定的尺寸精度。内齿齿轮锻件通常由碳素结构钢或合金结构钢制成,经过热处理工艺后,能够满足不同工况下的强度和耐磨性要求。其核心特点是内部具有多个齿槽,与外齿轮配合时,能够实现紧凑的传动结构,提高空间利用效率。
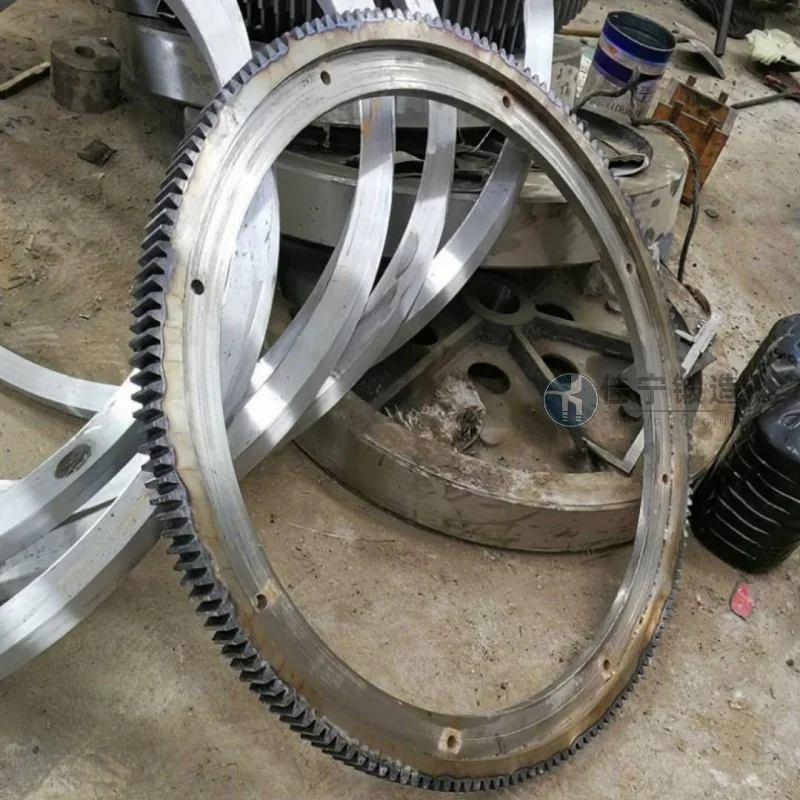
内齿齿轮锻件的技术优势主要体现在以下几个方面。首先,在锻造工艺上,采用闭式模锻技术,能够将金属充分填充到模具型腔中,减少飞边和余料,提高材料利用率高达80%以上,同时有助于齿形饱满、轮廓清晰。闭式模锻过程中,通过压力机的高压作用,使金属产生塑性变形,形成紧密的晶粒结构,提高材料的强度和韧性。其次,热处理工艺是内齿齿轮锻件性能的关键。通常采用调质处理,包括淬火和回火两个步骤。淬火时,将锻件加热至临界温度以上,快速冷却,使金属获得马氏体组织,提高硬度;回火时,将锻件加热至通常温度,缓慢冷却,消除内应力,提高塑性和韧性。通过合理的淬火和回火温度控制,内齿齿轮锻件的抗拉强度可达1000-1500MPa,屈服强度可达800-1200MPa,硬度通常在HRC 30-45之间,能够满足高负荷工况下的使用要求。此外,表面处理工艺也至关重要。通常采用喷丸处理,通过高速弹丸撞击锻件表面,形成压应力层,提高零件的疲劳强度和耐磨性。表面粗糙度控制在Ra 0.4-0.8μm之间,有助于与外齿轮的啮合接触良好,减少磨损。精度控制方面,内齿齿轮锻件的尺寸精度和形位公差通常达到IT6-IT7级,齿形误差控制在±0.02mm以内,表面粗糙度符合GB/T 10095.1-2008标准,能够满足高精度传动的要求。
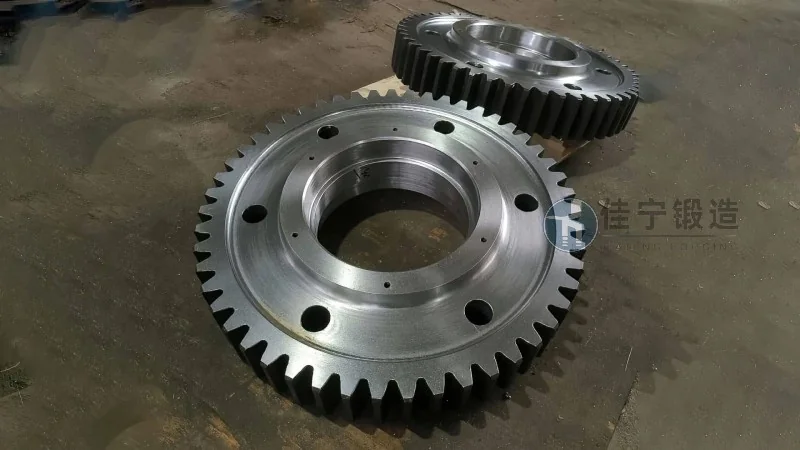
内齿齿轮锻件因其优异的性能,广泛应用于多个工业领域。在汽车行业,内齿齿轮锻件主要用于变速箱和差速器中,作为内齿与外齿啮合的传动部件,实现动力传递和扭矩分配。例如,汽车变速箱中的内齿齿轮需要承受高转速和重负荷,要求具有高疲劳强度和耐磨性,锻造内齿齿轮能够满足这些要求。在工业机械领域,内齿齿轮锻件用于减速机、传动箱等设备中,作为动力传递的核心部件,提高传动效率,降低噪音。工业机械中的内齿齿轮通常需要承受较大的扭矩,因此需要较高强度材料和高精度加工,锻造工艺能够提供这些性能。在工程机械领域,如起重机、挖掘机等设备中,内齿齿轮锻件用于传动系统,需要具备高承载能力和抗冲击性能,锻造内齿齿轮通过其紧密的晶粒结构和良好的力学性能,能够满足这些要求。此外,在航空航天领域,内齿齿轮锻件用于精细传动系统,要求尺寸精度高、重量轻,锻造工艺能够提供轻量化和高精度的产品。总之,内齿齿轮锻件在各个行业中的应用,都体现了其作为精细锻造产品的核心价值。
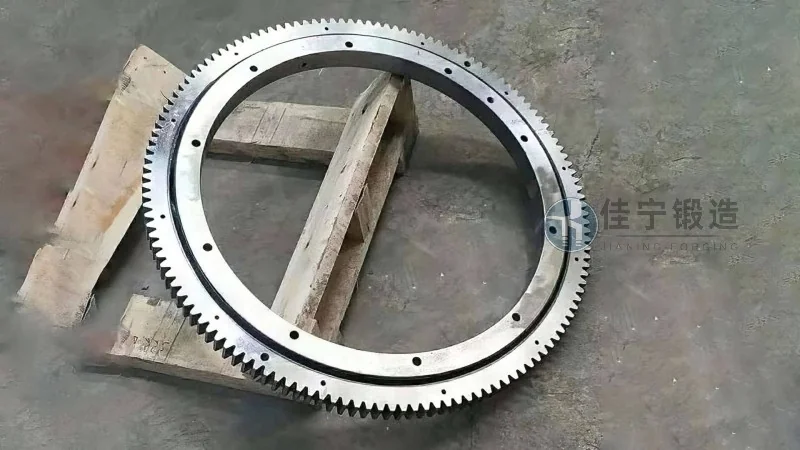
山东锦正锻造有限公司(简称锦正锻造)位于山东省聊城市,是一家专注于内齿齿轮锻件研发、生产和销售的专业企业。公司成立于2005年,拥有多年的锻造经验和较好的生产设备,致力于为客户提供优良品质的内齿齿轮锻件解决方案。锦正锻造拥有大型数控锻造设备,包括1000吨至3000吨的闭式模锻压力机,能够生产不同规格的内齿齿轮锻件。热处理设备包括淬火炉、回火炉和调质炉,能够满足不同材料的处理需求。检测设备包括三坐标测量仪、万能试验机、金相显微镜和光谱仪等,有助于产品质量符合国家标准和客户要求。公司技术团队由经验丰富的工程师和技师组成,掌握较好的锻造工艺和热处理技术,能够根据客户需求定制内齿齿轮锻件。生产过程中,采用计算机监控系统,对锻造温度、压力、时间等参数进行实时监控,有助于产品质量的稳定性。公司通过ISO9001质量管理体系认证,严格遵循质量管理体系要求,从原材料采购到成品出厂,每一个环节都经过严格检验,有助于产品质量。
服务热线
微信咨询
回到顶部