内齿圈毛坯作为齿轮传动系统中的关键基础部件,在机械制造领域扮演着不可或缺的角色。它是指经过初步加工或锻造后,尚未完成最终精加工的齿轮内齿结构毛坯,是内齿圈零件生产流程中的起始环节。内齿圈毛坯的质量与性能直接决定了后续加工零件的精度、强度及使用寿命,因此在工业生产中备受重视。
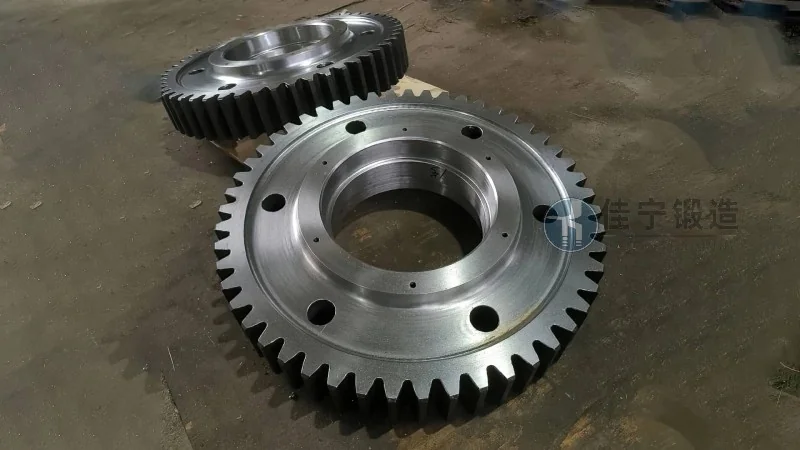
内齿圈毛坯的结构设计通常根据具体应用场景而定,但核心特征包括内齿结构、外圆或内孔尺寸、以及必要的工艺孔等。例如,在减速机或齿轮箱中使用的内齿圈毛坯,其内齿齿数、模数、压力角等参数需与配套齿轮匹配,以有助于传动平稳。同时,毛坯的壁厚、径向尺寸等也会影响后续机加工的余量,合理的结构设计能优化材料利用率与加工效率。此外,内齿圈毛坯的表面状态(如锻造后的流线方向)对零件的力学性能有重要影响,通常要求流线沿齿向分布,以提高抗疲劳强度。
内齿圈毛坯的材料选择需综合考虑使用环境、载荷条件及成本因素。常见材料包括碳素结构钢(如45钢)、合金结构钢(如40Cr)、不锈钢(如304、316)等。碳素钢因其良好的加工性能与成本优势,广泛应用于一般机械传动场景;合金钢则通过添加合金元素(如铬、锰、镍)提升强度与耐磨性,适用于高载荷、高转速的工况。不锈钢则适用于腐蚀性环境,如化工设备中的内齿圈毛坯。无论选择何种材料,内齿圈毛坯需满足通常的力学性能指标,如抗拉强度、屈服强度、硬度等,通常通过热处理工艺(如正火、调质)来强化材料性能,有助于毛坯具备足够的强度储备以应对后续加工与使用中的应力。
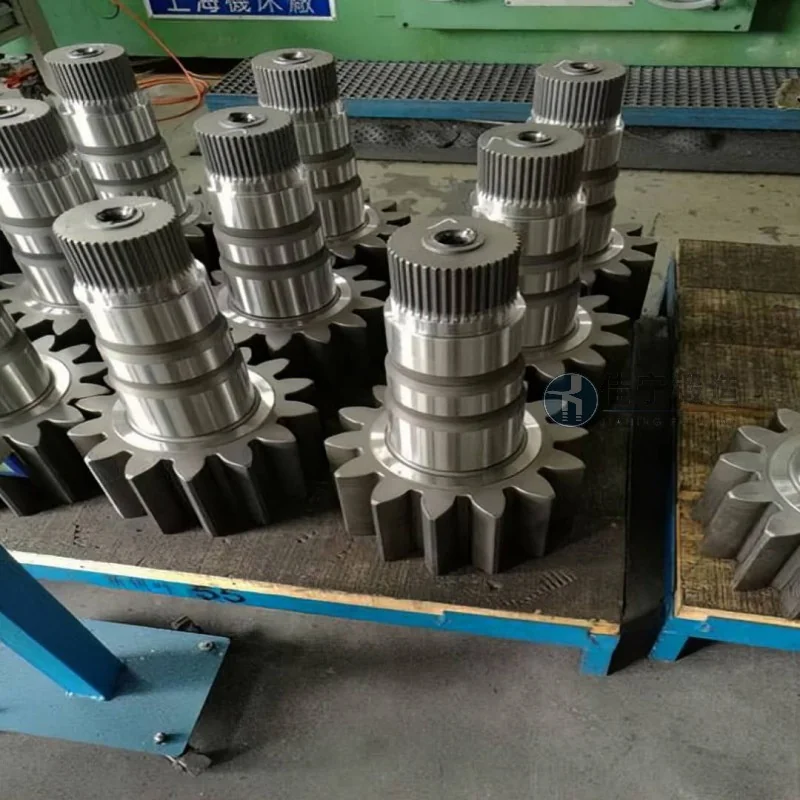
内齿圈毛坯的制造通常经历锻造、热处理、机加工等关键工序。首先,通过自由锻或模锻工艺将原材料加工成初步的毛坯形状,模锻能更较为准确地控制尺寸与形状,减少后续机加工余量。随后,对毛坯进行热处理,如正火处理以细化晶粒、消除内应力,或调质处理以提高综合力学性能。热处理后的毛坯进入机加工阶段,包括车削、铣削、磨削等工序,加工内齿、外圆、内孔等结构,并达到所需的尺寸精度与表面粗糙度。部分高精度内齿圈毛坯还需进行滚齿、插齿等专用齿轮加工工艺,以获得准确的齿形与齿向。整个加工过程中,严格的质量控制是关键,通过检测设备(如三坐标测量仪、硬度计)对毛坯的尺寸、形位公差、表面质量等进行检验,有助于每一件毛坯都符合设计要求。
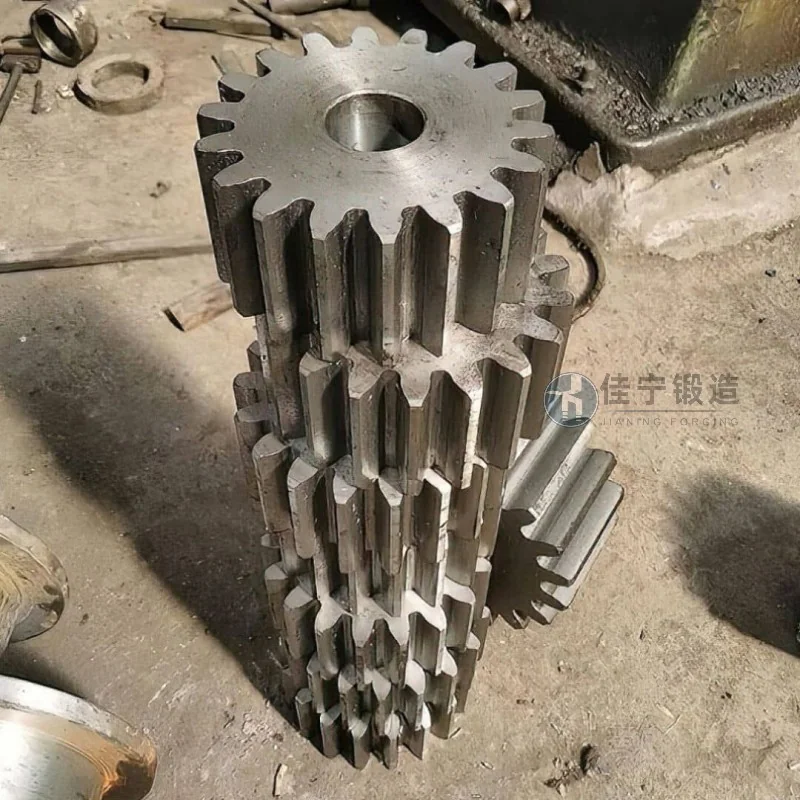
内齿圈毛坯的质量标准通常依据国家标准(如GB/T 10095-2008《渐开线圆柱齿轮精度》)或客户定制标准。主要检测项目包括:尺寸精度(如齿顶圆直径、分度圆直径的偏差)、形位公差(如齿距累积误差、齿向误差)、表面粗糙度(如齿面、端面的Ra值)、硬度(如调质后的HRC值)。这些指标直接关系到最终内齿圈零件的传动精度与可靠性。内齿圈毛坯的应用场景广泛,涵盖工业减速机、齿轮箱、风力发电机、矿山机械、汽车传动系统等多个领域。例如,在工业减速机中,内齿圈毛坯与外啮合齿轮配合,实现动力传递;在风力发电机中,内齿圈毛坯作为行星齿轮架的一部分,参与复杂传动系统。不同应用场景对内齿圈毛坯的参数(如齿数、模数、齿宽)有不同要求,因此毛坯需根据具体需求定制设计。
作为专业的内齿圈毛坯制造商,山东锦正锻造有限公司凭借较好的生产工艺与严格的质量管理体系,在行业内享有良好声誉。公司拥有多台大型模锻设备与较好的机加工设备,能够满足不同规格内齿圈毛坯的生产需求。在材料选择上,锦正锻造根据客户应用场景提供定制化建议,无论是碳素钢还是合金钢,都能有助于材料性能与使用要求匹配。热处理工艺方面,公司采用较好的淬火、回火设备,严格控制温度与时间,有助于毛坯的力学性能稳定。此外,锦正锻造注重客户需求,提供从毛坯设计、生产到检测的全程服务,可根据客户图纸或样品定制毛坯,并支持小批量、大批量生产。公司严格遵循ISO 9001质量管理体系,有助于每一件内齿圈毛坯都符合质量标准,交付给客户时附有完整的检验报告。
服务热线
微信咨询
回到顶部