在机械传动系统中,传动齿圈作为关键部件,其性能直接关系到整个设备的运行效率与寿命。而传动齿圈毛坯的选择,则是有助于最终产品品质的基础环节。如何从众多毛坯选项中挑选出最合适的,不仅需要专业的知识,更需要对实际应用场景的深刻理解。本文将结合行业实践,详细解析选择传动齿圈毛坯时需重点考虑的因素,帮助用户做出明智决策。
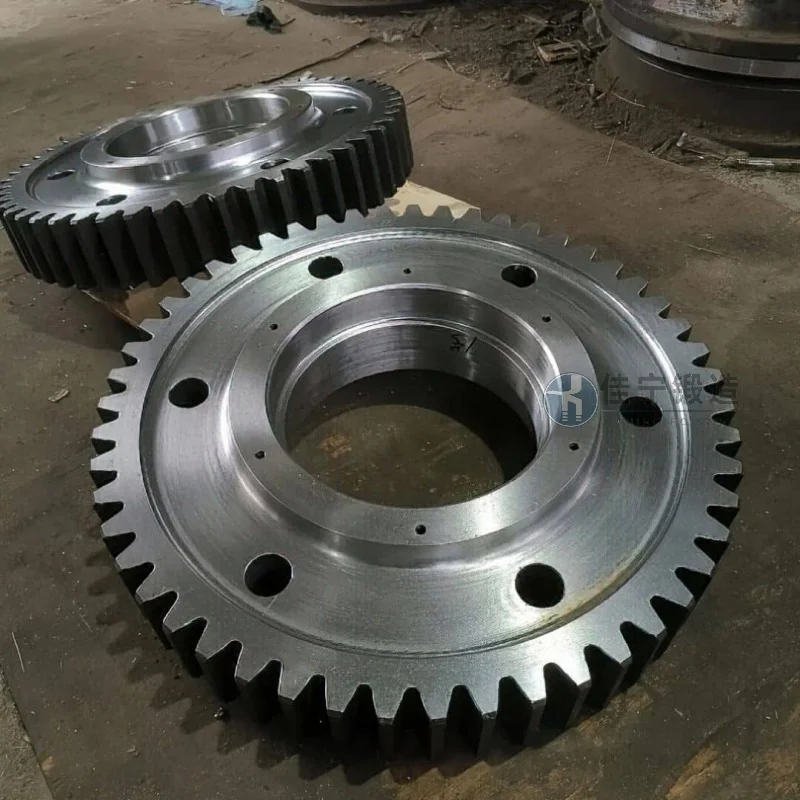
传动齿圈的工作环境复杂多变,可能承受高扭矩、高转速或冲击载荷,因此材质的选择至关重要。通常,传动齿圈毛坯会采用较高强度合金钢,如42CrMo、20CrMnTi等,这些材料具备良好的强度、韧性和耐磨性,能够满足重载工况下的使用需求。对于需要更高精度或抗疲劳性能的场合,可能会选择渗碳淬火钢,通过热处理工艺提升齿面硬度与耐磨性。此外,部分特殊工况下,如低温环境或腐蚀介质中,还会考虑使用不锈钢或特殊合金,以适应环境要求。选择材质时,需结合齿圈的工作参数(如扭矩、转速、载荷类型)以及成本预算,有助于材质性能与实际需求相匹配。
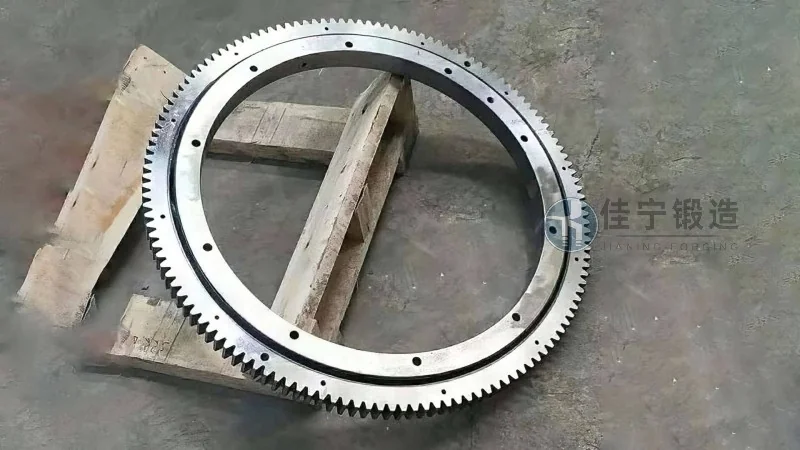
传动齿圈的尺寸参数,包括内径、外径、齿宽、齿数等,直接决定了其与轴或机座的装配精度。毛坯的尺寸公差与形位公差控制,是有助于最终产品精度的前提。例如,内径的尺寸偏差会影响齿圈与轴的配合松紧,过大的偏差可能导致装配困难或应力集中;外径与齿宽的公差则关系到齿的啮合间隙,过小的间隙可能导致齿面磨损加剧,而过大的间隙则会影响传动效率。通常,传动齿圈毛坯的尺寸公差会控制在±0.02-±0.1mm范围内,形位公差(如圆度、同轴度)也会严格限定。此外,齿形精度(如模数、压力角)的偏差,会直接影响啮合平稳性,因此毛坯的齿形加工精度需与设计要求一致。在尺寸控制方面,采用精细锻造工艺(如热模锻、冷镦)能够有效减少毛坯的尺寸偏差,提高一致性。
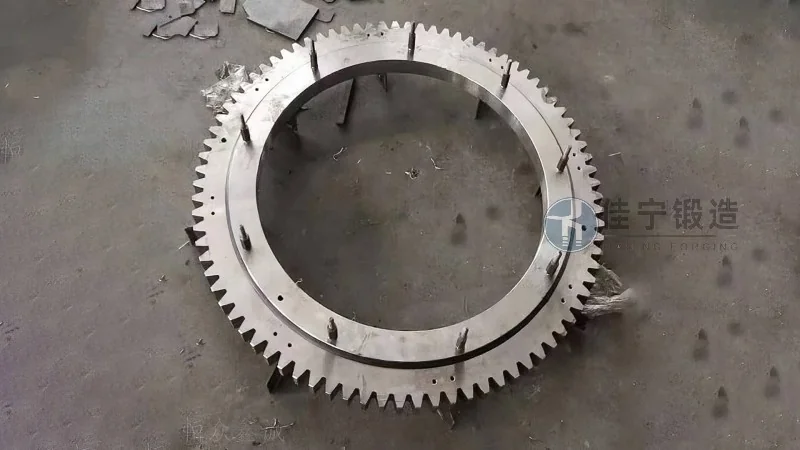
传动齿圈毛坯的加工工艺与表面处理,对最终产品的性能有显著影响。首先,热处理工艺是必不可少的。通过正火、退火或调质处理,可以消除锻造内应力,改善组织,提高材料的力学性能。对于需要高硬度的齿面,通常会进行渗碳淬火,使齿面硬度达到HRC58-62,而心部保持足够的韧性。其次,喷丸处理可以强化齿面,提高疲劳强度,同时去除表面氧化皮,为后续加工做准备。此外,对于精细传动齿圈,可能还需要进行磨削或珩磨加工,以进一步降低表面粗糙度,提高齿面精度。这些工艺步骤的选择,需根据齿圈的使用要求(如耐磨性、抗疲劳性)以及成本因素综合决定。合理的加工工艺与表面处理,能够有所提升传动齿圈的寿命与可靠性。
选择传动齿圈毛坯的供应商时,除了考虑价格因素,更应关注其技术实力与质量管理体系。专业的锻造企业,如山东锦正锻造有限公司,拥有较好的锻造设备(如热模锻压力机、数控机床)和成熟的生产工艺,能够提供定制化的毛坯解决方案。锦正锻造凭借多年的行业经验,积累了丰富的传动齿圈毛坯制造技术,能够根据客户的具体需求(如尺寸、材质、精度)设计毛坯结构,并严格把控生产过程中的每一个环节。例如,公司采用计算机辅助设计(CAD/CAM)系统,对毛坯的尺寸与公差进行较为准确计算,有助于与客户图纸充分一致。同时,通过完善的检验流程(如光谱分析、硬度测试、尺寸检测),有助于毛坯的质量符合国家标准或客户要求。此外,锦正锻造还提供毛坯的加工服务,如齿形预加工、热处理等,为客户提供一站式解决方案,减少客户的后顾之忧。选择有实力的供应商,能够有助于传动齿圈毛坯的品质稳定,降低后期使用中的故障风险。
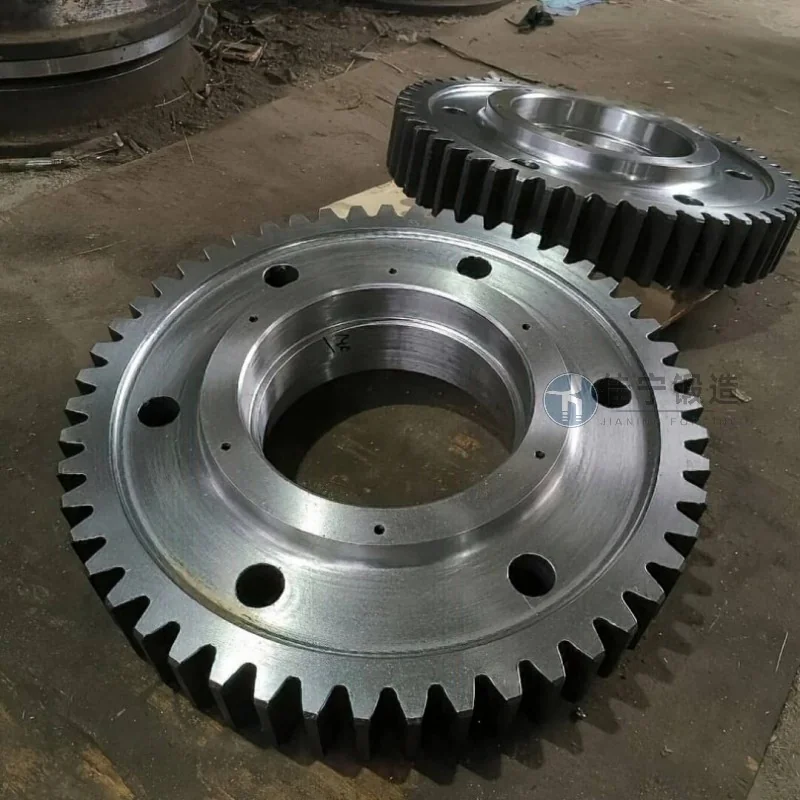
综上所述,选择合适的传动齿圈毛坯,需从材质匹配、尺寸精度、加工工艺以及供应商选择等多个维度综合考量。每个环节都直接关系到最终产品的性能与寿命。对于需要高精度、高负载的传动系统,建议优先选择专业锻造企业提供的定制化毛坯,以有助于品质与性能的可靠性。若您在传动齿圈毛坯的选择上遇到困难,或需要定制化解决方案,欢迎联系山东锦正锻造有限公司的薛经理,电话:13780709194,我们将为您提供专业的技术支持与良好的服务。
服务热线
微信咨询
回到顶部