薄壁轴承圈锻件作为关键机械零件,在工业设备中扮演着至关重要的角色。其独特的结构设计和性能特点,直接影响到设备的运行效率与使用寿命。本文将系统介绍薄壁轴承圈锻件的基本概念、主要特点以及制造工艺,帮助读者全面了解这一精细部件。
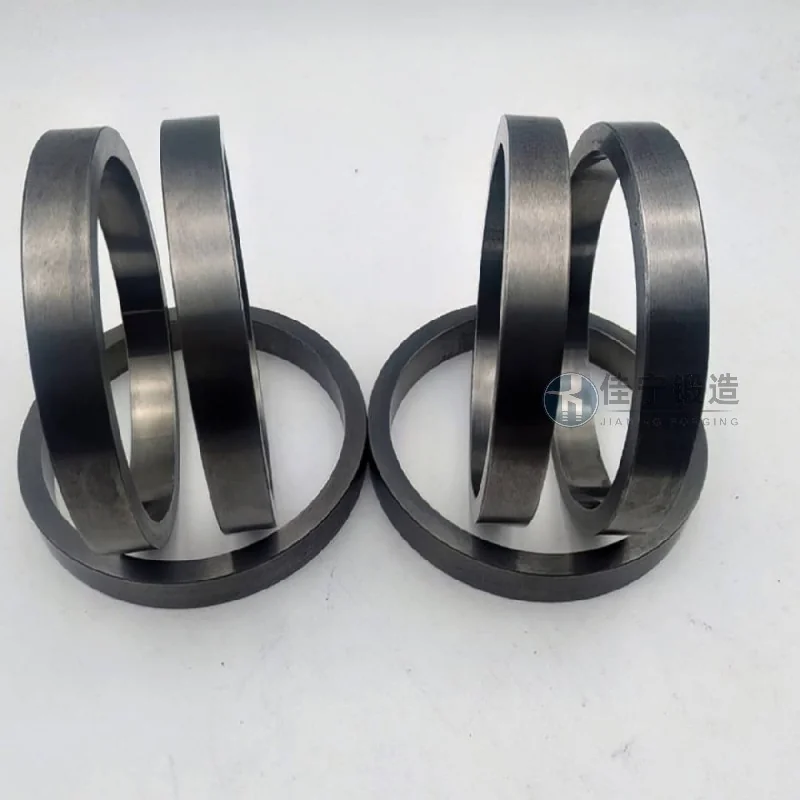
薄壁轴承圈锻件是指通过精细锻造工艺制成的,具有薄壁特征、高精度尺寸和复杂内孔结构的轴承部件。通常由较高强度合金钢(如GCr15、42CrMo、20CrMo等)制成,经过热处理和表面处理,以满足不同工况下的力学性能要求。其设计理念是平衡强度与重量,通过优化壁厚和结构,实现轻量化与高承载能力的统一。
薄壁轴承圈锻件相较于传统厚壁轴承,具有显著的技术优势,主要体现在以下几个方面:
1. **较高强度与高精度**:精细锻造工艺能够有所改善材料的抗拉强度和屈服强度,通常可达1200-2000MPa,同时有助于内孔与外圆的同心度和平行度,尺寸公差控制在±0.01-±0.02mm范围内,有助于装配精度。这种高精度设计减少了设备装配误差,提高了运行稳定性。
2. **轻量化设计**:薄壁结构有所降低了零件重量,例如,某型号汽车发动机轴承,薄壁设计使其重量比传统厚壁轴承减少15%以上,这对于对重量敏感的场合(如航空航天、高速列车)尤为重要,能够减轻设备整体负荷,提升运行效率。
3. **良好的耐磨性与耐疲劳性**:通过优化热处理工艺,如等温淬火或表面渗碳,提高了表面的硬度和耐磨性(表面硬度可达60-65HRC),同时增强了材料的抗疲劳性能。试验数据显示,采用薄壁设计的轴承,其疲劳寿命比传统轴承提高30%以上,有效延长了设备使用寿命。
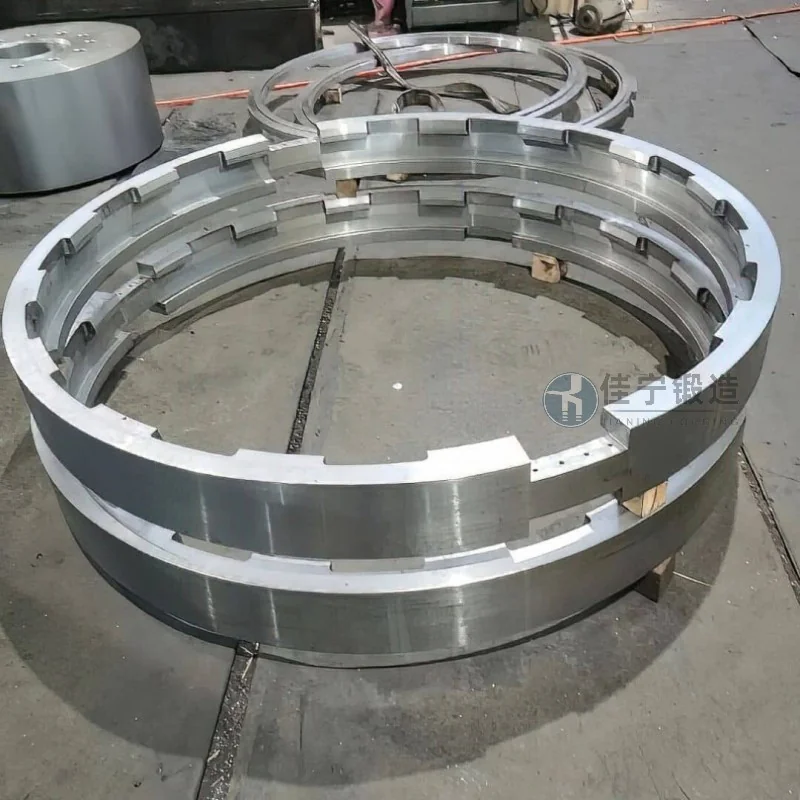
4. **可靠性能**:薄壁轴承圈锻件经过严格的检测和测试,包括硬度检测、金相组织分析、疲劳试验等,有助于了产品的一致性和可靠性。我们采用较好的质量控制体系,从原材料进厂检验到成品出厂,每一个环节都进行严格把关,有助于产品性能稳定,减少设备故障率。
薄壁轴承圈锻件的制造涉及多个精细工艺,以下是主要技术的详细介绍:
1. **精细锻造工艺**:采用闭式模锻或热模锻技术,通过高压模具对坯料进行快速锻造,形成薄壁结构。闭式模锻能够有效控制金属流动,减少飞边和氧化,提高材料利用率。例如,对于直径50-200mm的薄壁轴承圈,我们采用多工位热模锻设备,一次成型,有助于壁厚均匀性。
2. **热处理技术**:根据材料特性,选择合适的热处理工艺。对于GCr15钢,通常采用淬火+低温回火处理,淬火温度为840-860℃,回火温度为180-200℃,以获得回火马氏体组织,提高硬度和韧性。对于42CrMo钢,采用调质处理,淬火温度为850-870℃,回火温度为520-560℃,获得回火索氏体组织,提较高强度和塑性。等温淬火工艺则适用于要求高韧性的场合,通过在等温盐浴中冷却,获得下贝氏体组织,提高抗冲击性能。
3. **表面处理**:为提升轴承的耐磨性和抗腐蚀性,我们采用多种表面处理技术。例如,喷丸强化处理,通过高速弹丸冲击表面,形成压应力层,提高疲劳强度;表面涂层技术,如PVD(物理气相沉积)或CVD(化学气相沉积),在表面形成TiN或CrN涂层,硬度可达2000-3000HV,有所提高耐磨性。这些处理能够有效延长轴承的使用寿命,特别是在高速、高负荷工况下。
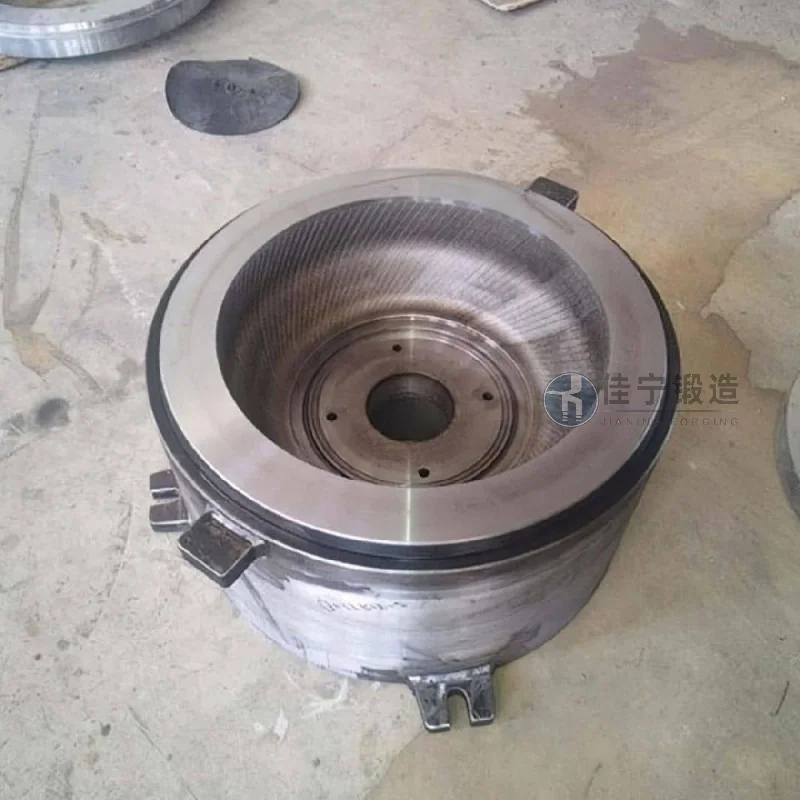
4. **精细加工**:内孔与外圆的精加工采用数控机床(如数控车床、磨床),有助于尺寸公差在微米级。内孔磨削采用金刚石砂轮,表面粗糙度可达Ra0.1-0.2μm,有助于与轴承滚子的配合精度。外圆磨削则采用高精度磨床,有助于外圆的圆度和圆柱度,有助于轴承的旋转精度。
薄壁轴承圈锻件广泛应用于多个专业制造领域,其可靠性能和轻量化特性为现代工业设备的较高效率运行提供了关键支持。具体应用领域包括:
1. **汽车制造**:在汽车发动机中,用于曲轴和连杆轴承,支撑高速旋转的曲轴和连杆,有助于发动机平稳运行。薄壁设计使其重量轻、强度高,能够承受发动机的高负荷和高温环境,减少振动和噪音。
2. **机床工业**:在机床主轴中,作为轴承内圈,支撑高速旋转的刀具,提高加工精度。薄壁轴承圈的高精度和低惯性,使得机床主轴能够实现高转速(可达20000rpm以上),满足精细加工需求。
3. **航空航天**:在飞机发动机和航天器中,用于关键轴承部件,承受极端工况下的高负荷和高温(可达500℃以上)。薄壁设计使其能够适应狭小空间,同时保持较高强度和高温稳定性,有助于飞行安全。
服务热线
微信咨询
回到顶部